
ハードウェア、自動車部品、エンジニアリング機械、金属製家具、アートマンホールカバー、都市施設、精密部品などの金属加工品に広く使用されており、大量かつ標準化された表面保護と装飾に適しています。
See Details
 お問い合わせを受ける
2026-09-04
何年も太陽、雨、道路の塩分にさらされた後、手入れの行き届いたトラクターや屋外の電気キャビネットのフレームに沿って手を走らせると、仕上げはまだ滑らかで厚く、頑固に無傷です。この耐久性が液体塗料から得られることはほとんどありません。これは粉体塗装に由来しており、その仕組みについての簡単な答えは次のとおりです。細かく粉砕された乾燥粉体に静電荷が与えられ、接地された金属部分が帯電した粒子をその表面と端の周りに引き寄せ、その後オーブンの熱でその粉体が溶けて化学的に結合して、1 つの連続した硬い膜になります。溶剤が蒸発したり、垂れたりすることがなく、厚みは 1 回のパスで形成されます。
以下のガイドでは、粉体内部の化学物質、粉体を固着させる物理学、プロセスの 3 段階、粉体と液体塗料の比較、およびこれらすべてを確実に実行するために完全なラインに必要な機器について説明します。
粉体塗装は単に液体を落として塗装するだけではありません。異なる塗布方法のために作られた配合です。粉末に粉砕される前の材料は、4 つの機能性成分グループがブレンドされた溶融物です。
ブレンドは押し出され、冷却され、通常は数十マイクロメートル単位の微粒子に粉砕されるため、小麦粉のように流動しますが、ほぼ液体のようにガンを通してスプレーできます。
熱硬化性樹脂配合 – ポリエステル、エポキシ、エポキシ - ポリエステル ハイブリッド、ポリウレタン – が工業用仕上げの主流を占めています。ベーキング中に、樹脂と硬化剤が反応して分子ネットワークが形成され、再び溶けることはありません。この不可逆性により、粉体塗装部品に化学薬品、熱、衝撃に対する耐性が与えられます。
熱可塑性粉末 – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
ブースが手動か完全自動かにかかわらず、また部品が小さなブラケットか 2 トンの鋳物であるかにかかわらず、すべての粉体塗装作業は同じ 3 つの段階を経て進みます。つまり、表面を準備し、帯電した粉体を塗布し、フィルムを硬化します。
粉末は直接接触と静電力によって付着するため、金属上に残ったあらゆるもの(加工油、錆、ミルスケール、湿気)は、仕上げ材の下に閉じ込められた弱い層になります。準備不足がブースに現れることはほとんどありません。数カ月後には、完璧に見えたフィルムの下に剥離、水膨れ、または腐食が生じて現れます。
通常、アルカリ脱脂洗浄またはリン酸塩タイプの化成洗浄を組み合わせて研磨剤またはショットブラストで油を除去し、鋳物や溶接部から錆やスケールを除去します。重い鋳物や構造用鋼の場合、ブラスト処理はオプションではありません。これは仕上げ全体が依存するステップです。
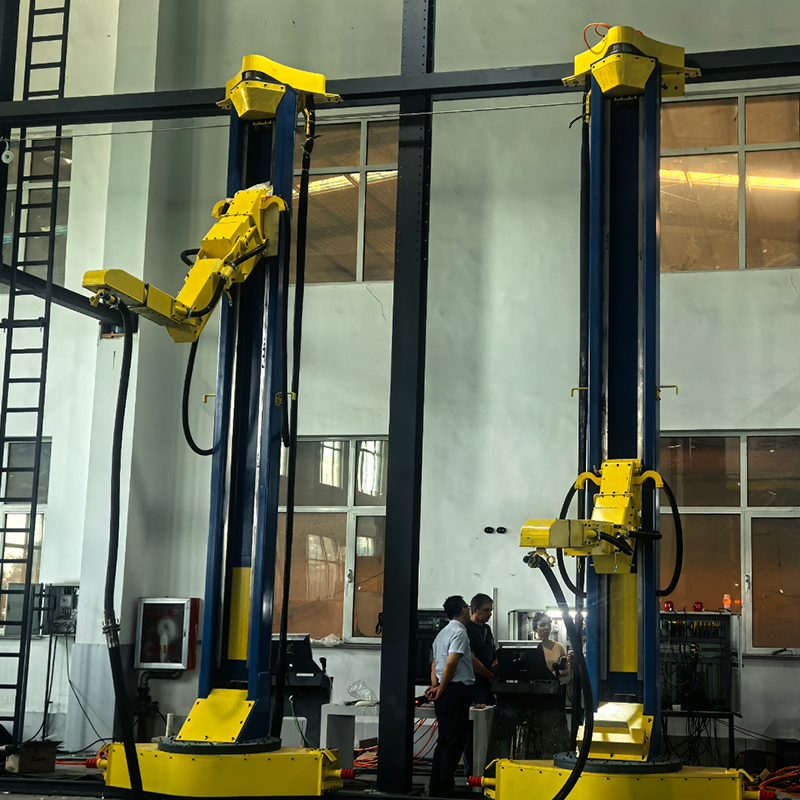 サンディングルームと表面処理用の自動ショットブラスト機 粉末をスプレーする前に、重い鋳物や構造用鋼をブラストして錆、スケール、古いコーティングを取り除き、仕上げを密着させる必要があります。この装置は、粉塵除去を伴う密閉式の自動ブラストを提供するため、検討する価値のある重要な前処理ステップとなります。 製品を見る→
ブース内では、粉末が流動ホッパー(粉末を穏やかに泡立つ空気中に浮遊させて液体のようにホースの中を移動させる容器)から引き出され、スプレーガンに供給されます。最も一般的なセットアップでは、ガン先端の高電圧電極であるコロナ帯電が行われ、通常は 数十キロボルト 、周囲の空気をイオン化し、粒子が銃から離れるときに負の電荷を粒子に転送します。接地された部分は帯電した雲をそれ自体に向かって引き寄せ、粒子はその電荷を十分長く保持し、取り扱いやオーブンへの輸送中に付着したままになります。
2 つの効果により、この方法は著しく効率的になります。 ラップアラウンド これは、荷電粒子が電場に従って部品のエッジ、側面、さらには背面に到達することを意味します。 自己制限ビルド これは、帯電層が成長するにつれて、入ってくる粉末をはじき始め、膜厚を適度に均一に保つことを意味します。通常は約 50 ~ 100 マイクロメートル (2 ~ 4 ミル) 1 回のパスでビルド液体ペイントを一致させるには、数回のコートが必要になります。
制作においては 2 つのバリエーションが重要です。トライボガンは高電圧ではなく摩擦によって粉末を帯電させ、コロナフィールドが苦労する深い凹みに到達しますが、流動床浸漬はバルブ本体などの部品に非常に厚い機能性コーティングを形成します。
塗布はパーツにパウダーを乗せるだけです。オーブンでコーティングします。ほとんどの熱硬化性粉末は、金属自体がおおよそ到達すると硬化します。 160 ~ 200 °C (約 320 ~ 390 °F) そしてその温度を長期間保持します 10~20分 、正確な値は粉末メーカーのデータシートによって設定されています。部品が加熱されると、次の 3 つのことが順番に起こります。
硬化制御は、オーブン内の空気だけでなく、金属の部分でも測定する必要があります。硬化が不十分なフィルムは白亜っぽくて鈍くなり、化学試験に合格しません。焼きすぎると黄色くなり、脆くなります。中密度繊維板などの熱に弱い基材の場合、低温で紫外線硬化可能なパウダーは穏やかに溶け、紫外線ランプの下で数秒以内に硬化します。
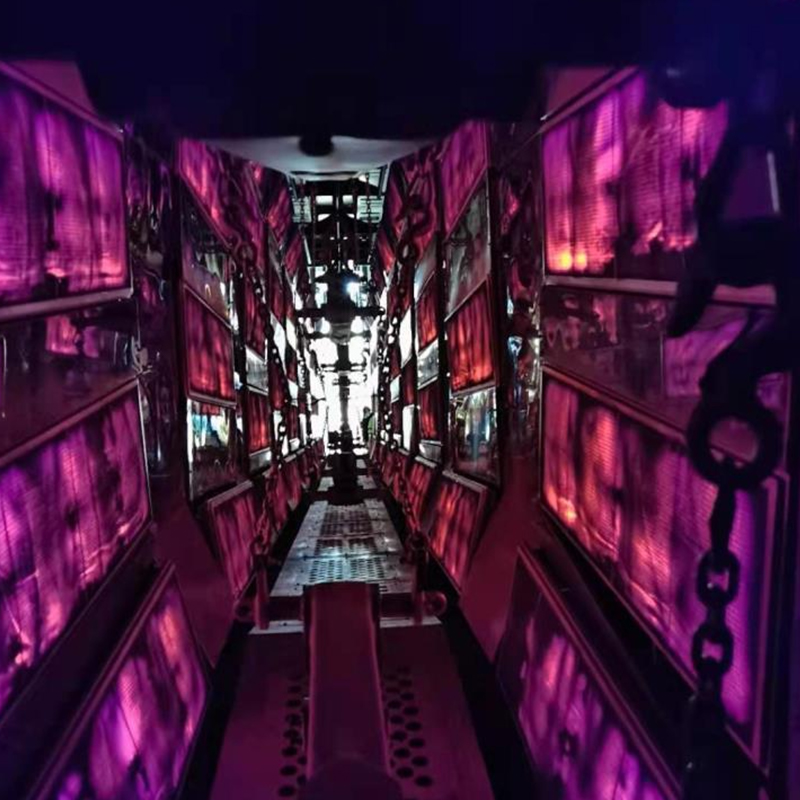 粉末の硬化と脱水のための工業用乾燥室 硬化の品質によって、粉体塗装の塗膜が耐久性があるか、それとも白亜質で脆くなるかが決まります。この乾燥室は、均一な熱風循環、正確な一定温度制御、カスタマイズ可能な加熱モードを提供し、購入者が一貫した完全硬化仕上げを実現できるように支援します。 製品を見る→
プロセス全体は、次の 1 つの物理的なルールに基づいています。 反対の電荷が引き寄せられる 。実際には、仕上がりが均一になるかどうかは 2 つの詳細によって決まります。
部品は、きれいなフックとハンガーを介して完全に接地されている必要があります。焼き付けられた粉末の残留物はフックを絶縁し、吸引力を弱め、無駄なオーバースプレーとともに薄く斑点のある膜を生成します。規律あるショップがフックを一定のスケジュールで焼き切るか交換するのはこのためです。
深いコーナー、溝、凹部は電界から身を守るため、帯電した粉末は最も保護が必要な領域を正確に避ける傾向があります。ライン設計者は、慎重なガンの配置、往復自動ガン、凹部付近の電圧低下、または複雑な形状のトライボ ガンで答えます。
粉体塗料と液体塗料はどちらも初日から見栄えが良くなります。違いはコスト、コンプライアンス、耐久性に現れます。
| アスペクト | 粉体塗装 | 液体ペイント |
|---|---|---|
| キャリア | 乾燥粉末、無溶剤 | 溶剤系または水系 |
| VOC排出量 | 基本的にはなし | 溶剤系タイプの場合に重要 |
| オーバースプレー | 回収システムで回収・再利用 | 紛失しました。濾過された排気が必要です |
| 用途ごとのフィルム | 厚いシングルパス、通常 50 ~ 100 µm | 薄い;均等なビルドで数回のコート |
| 硬化 | オーブン硬化、化学架橋 | 自然乾燥またはベーキング、溶媒蒸発 |
| 最適な用途 | ベーク温度に耐える導電性部品 | 熱に弱いものまで幅広く対応 |
VOC コンプライアンス、材料廃棄物、スループットを比較検討する工場では、通常、これらの検討により、粉末を支持する議論が解決されます。
生産量では、粉体塗装は単一の機械というよりも、コンベア速度で移動するバランスのとれた一連の装置のようなものです。完全な産業ラインには通常、次のものが含まれます。
各段階は他の段階を制約します。オーブンの滞留時間はコンベアの速度に依存し、ブースの気流は回収設計に依存し、コンベア上のフックのレイアウトは接地とフィルムの均一性の両方に影響します。したがって、経験豊富なバイヤーは、部品、スループット、仕上げ仕様から始めて、装置にまで遡って作業を進めます。駅ごとの内訳については、を参照してください。 コーティング生産ラインには実際にどのような設備が含まれているのか .
 粉体塗装 Line for Metal Workpiece Finishing オーブンの滞留、ブースの気流、コンベアの設計はすべて相互作用するため、多くのバイヤーは完全に統合されたソリューションを好みます。この自動粉体塗装ラインは、高度な粉体リサイクル、VOC 排出ゼロ、完全なカスタマイズ オプションを備えた塗布と硬化をカバーします。 製品を見る→
硬化温度に耐えられる導電性部品が候補となりますが、実際の工場ではリストは長くなります。
多孔質鋳物には特別な注意が必要です。部品が事前に焼成されているか、粉末に脱ガス添加剤が含まれていない限り、閉じ込められた空気と湿気によりガス放出ピンホールが発生し、その重量により頑丈な吊り下げと搬送が必要となります。私たちの 鋳造およびカウンターウェイトコーティングソリューション まさにこの種の重いワークピースを中心に、ブラスト、吊り下げ、スプレー、硬化がどのように設計されているかを示します。
仕上げの欠陥のほとんどは、特定の修正可能な原因に遡ります。
粉体塗装が機能するのは、単純な物理原理と熱下での制御された化学反応が組み合わされているためです。 どの段階も他の段階を補うことはできないため、準備、充電、硬化はそれぞれ正しく行う必要があります。シフトに次ぐシフトでそのバランスを安定に保つことが、専用の粉体塗装ラインの設計の目的です。ラインを機械の集合ではなく 1 つのシステムとして扱う工場が、その仕上がりに顧客が何度も戻ってくる理由です。

ハードウェア、自動車部品、エンジニアリング機械、金属製家具、アートマンホールカバー、都市施設、精密部品などの金属加工品に広く使用されており、大量かつ標準化された表面保護と装飾に適しています。
See Detailsカスタマイズされた工業用コーティング システムを構築する
ワーク情報、生産能力、塗装工程、工場レイアウト、環境要件などをお送りください。 Yueze は、お客様のプロジェクトを評価し、適切なコーティング、搬送、乾燥、環境処理ソリューションの開発をお手伝いします。
メインメニュー
今すぐメッセージを送ってください!

フォローしてください: