
ハードウェア、自動車部品、エンジニアリング機械、金属製家具、アートマンホールカバー、都市施設、精密部品などの金属加工品に広く使用されており、大量かつ標準化された表面保護と装飾に適しています。
See Details
 お問い合わせを受ける
2026-10-16
粉体塗料は乾式塗料です。樹脂、顔料、添加剤を混合、押し出し、冷却し、粉砕して微粉末にします。 溶剤は一切使用しません 。粉末は接地された金属部品にスプレーされ、静電引力によって所定の位置に保持され、その後オーブンで溶解および硬化されて硬い連続フィルムになります。塗布中に何も蒸発しないため、通常、1 回の塗膜の厚さは 60 ~ 120 マイクロメートルで、これは標準的な液体ペイント コートの 2 ~ 4 倍の厚さになります。
それが簡単な答えです。部品を見積もるときやラインを購入するときは、実際的な答えがより重要になります。材料の乾燥した性質により、部品の吊り下げ、膜厚の制御、色の変化時間、材料を廃棄せずにどれだけ回収するかなど、すべてが下流に影響するからです。
粉体塗装は単一の化学物質ではなく、配合されたコーティングです。典型的な熱硬化性パウダーは、大まかに次のように分解されます。
ブレンドは熱間押し出され、冷却されて脆いシートになり、20 ~ 60 マイクロメートルに粉砕されます。粒子サイズ分布は、購入者がめったに見ることはありませんが、常に感じている詳細です。過剰な微粒子は転写効率を低下させ、粉塵を発生させますが、粒子が大きすぎると粗いオレンジの皮の表面を与えます。
順序は固定されています。ステージの短縮は通常、数年ではなく数週間以内に癒着の喪失またはピンホールとして現れます。
どちらも同じ名前ですが、オーブン内での動作が異なり、その違いによって修理のしやすさ、厚さ、部品あたりのコストが決まります。
| プロパティ | 熱硬化性粉末 | 熱可塑性粉末 |
|---|---|---|
| 硬化メカニズム | 化学架橋;再溶解はできません | 溶けて流れるだけ。再溶解できる |
| 膜厚 | 1回塗りで60~120マイクロメートル | 250 ~ 1000 マイクロメートル、多くの場合マルチパス |
| 修理 | 難しい。部品を剥がして再コーティングします | 局所的に再溶解可能 |
| 代表的な材質 | エポキシ、ポリエステル、ハイブリッド、ポリウレタン、フッ素ポリマー | ナイロン、PVC、ポリエチレン |
| ベストフィット | 家電、自動車部品、建築プロファイル | パイプ、ラッキング、化学薬品および厚い摩耗からの保護 |
最高の耐食性と耐薬品性、最悪の UV 安定性。屋外でのチョーキングが予想されるため、タンク、キャビネット、機械フレーム、ボンネット下の部品などは屋内に保管してください。
デフォルトのアウトドアパウダー。優れた UV 保持性と光沢保持性、適度な機械的性能、幅広い色範囲。
インテリア用品の妥協点: 家具や棚に直接エポキシを使用するよりも、スムーズな流れ、低コスト、より良い外観。
ホイールや建築用金属によく使用されるポリエステルよりも滑らかで薄く見える仕上げの外装耐久性。
色と光沢を何十年も保持する建築グレードの樹脂。ポリエステルの数倍のコストがかかるため、ファサードや視認性の高い外装に使用されます。
パウダーはウェットペイントの万能な代替品ではありません。大量生産される導電性、耐熱性の金属部品では優れていますが、その他の部分では苦戦しています。
鋳物とカウンターウェイトは古典的な粉体塗装ですが、ブラスト処理が必要で、場合によってはピンホールのガス放出を防ぐためのプリベークを行った後、連続ラインでベースコートとトップコートを塗布する必要があります。だからこそ専用の 鋳造およびカウンターウェイトコーティングソリューション 手動スプレーではなく自動ラインを中心に構築されています。
粉体塗装には溶剤が含まれていませんが、粉体ラインからは排出物が発生しません。ブースからは浮遊粉体が放出され、これを捕捉する必要があり、カートリッジ フィルターとサイクロンは銃の数に合わせてサイズを調整する必要があり、硬化オーブンは鋳物や溶接構造物から沸騰する油、水分、結合剤の残留物を除去します。
コンプライアンスハードウェアはガンと同じくらい重要です。ブースを抽出するための適切なサイズの集塵、排気を保護するための最終フィルターステージ、および地域の規則で要求されている場合はオーブンスタックでの排ガス処理です。抽出が不十分であると、取り込まれるはずの粉末が硬化前にパーツに沈着するため、仕上げが粗くなる最も一般的な原因となります。
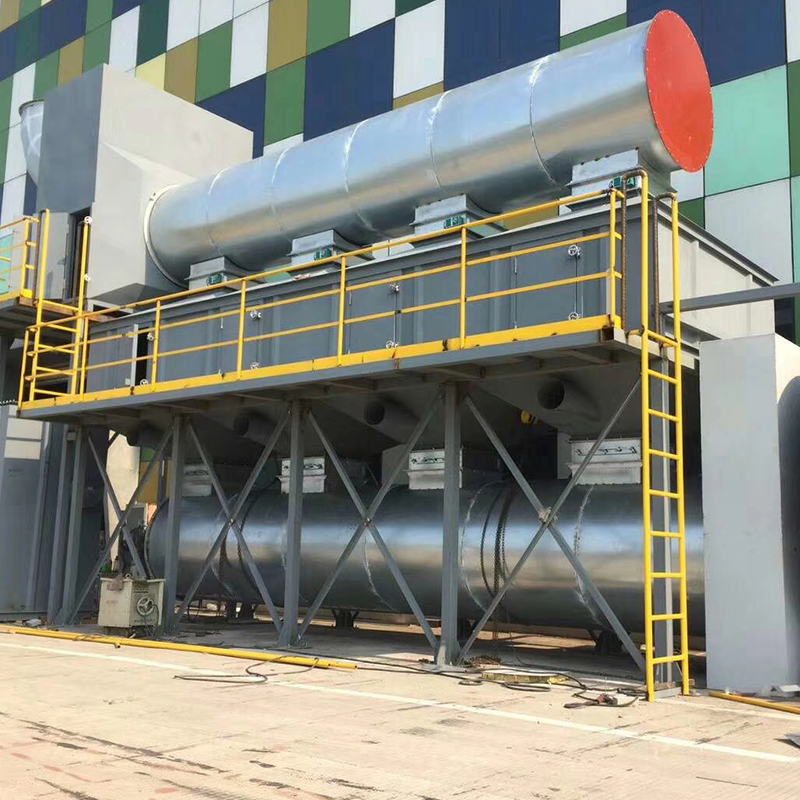 粉体塗装ラインの産業排ガス処理 塗装および塗装作業向けのカスタム排気ガス浄化システム。収集、濾過、ファン、制御、排出を使用して作業場の汚染を軽減します。 製品を見る→
粉体ラインは、対応するステーションのチェーンであり、最も弱いステーションが出力速度を設定します。つまり、前処理、ドライオフ オーブン、回収を備えた粉体ブース、ガンを運ぶレシプロケーターまたはロボット、硬化オーブン、冷却、およびそれらすべてを一定速度で部品を移動させるコンベアです。制御装置がステーションを結び付けるため、オーブンの温度、ライン速度、ガンの設定が同期した状態に保たれます。
新しいラインやアップグレードに費用がかかる場合、主要な銃の価格よりも完全な装備リストの方が重要です。比較する価値はある 塗装生産ラインにはどのような設備があるのか さまざまなサプライヤーからの見積もりを比較検討する前に。
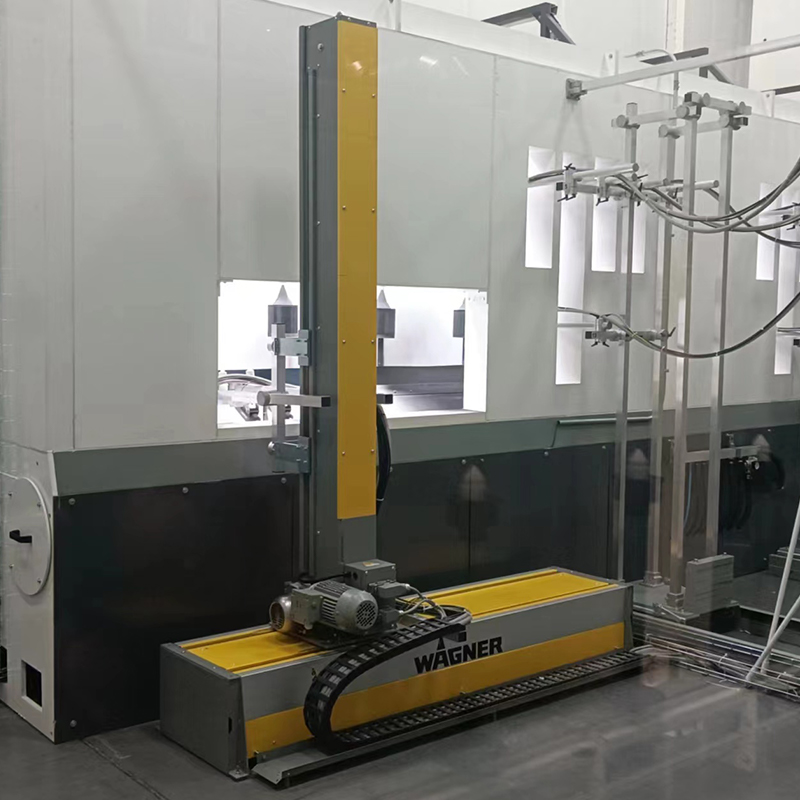 金属ワーク用カスタム粉体塗装ライン 前処理、粉末塗布、硬化、冷却を行う大量金属部品用のカスタムコーティングライン。ラインアップグレードの全機器リストを比較してください。 製品を見る→
パウダーラインが採算が取れるかどうかは、2 つの運用詳細によって決まります。一つ目は接地です。フックは硬化した粉体を層ごとに集めますが、接触抵抗が上昇すると転写効率が低下し、膜厚が部分ごとに異なります。クリーニングブースまたは炉内で制御された燃焼である熱分解によってフックを剥離すると、手動で研磨するよりもはるかに早く接触が回復します。
2つ目は乗り換えです。ブース、ホース、ホッパーが迅速な洗浄用に設計されていない場合、暗い色から明るい色に移行すると、20 ~ 40 分の生産ロスが発生する可能性があります。ブースの設計と粉末回収レイアウトによって、シフトごとにどれだけの時間を回収できるかが決まります。
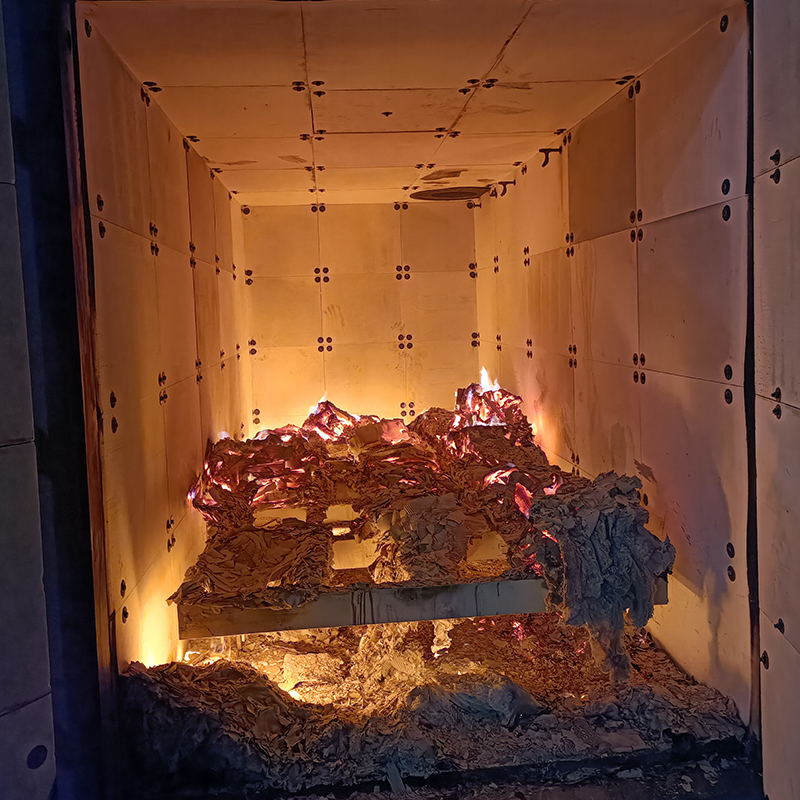 熱分解炉と塗装治具の洗浄ブース 化学物質を剥離することなく、ラック、フック、ジグから古い塗料やコーティングの残留物を除去し、接触を回復し、治具の再利用をサポートします。 製品を見る→
粉体塗装は、溶剤を含まない乾燥した塗料で、静電的にスプレーされ、硬化して膜になり、ほとんどの液体仕上げよりも厚く、硬く、欠けにくくなります。 180 ~ 200 ℃の硬化に耐え、コンベアに吊るすことができる大量の金属部品に適していますが、熱に弱い基板、極薄フィルム、および数個ごとに色が変化するジョブにはあまり適合しません。
素材ではなくシステムとして判断してください。前処理の品質、粉砕、オーブン制御、および抽出は、粉末自体よりもはるかに最終的な結果を決定します。
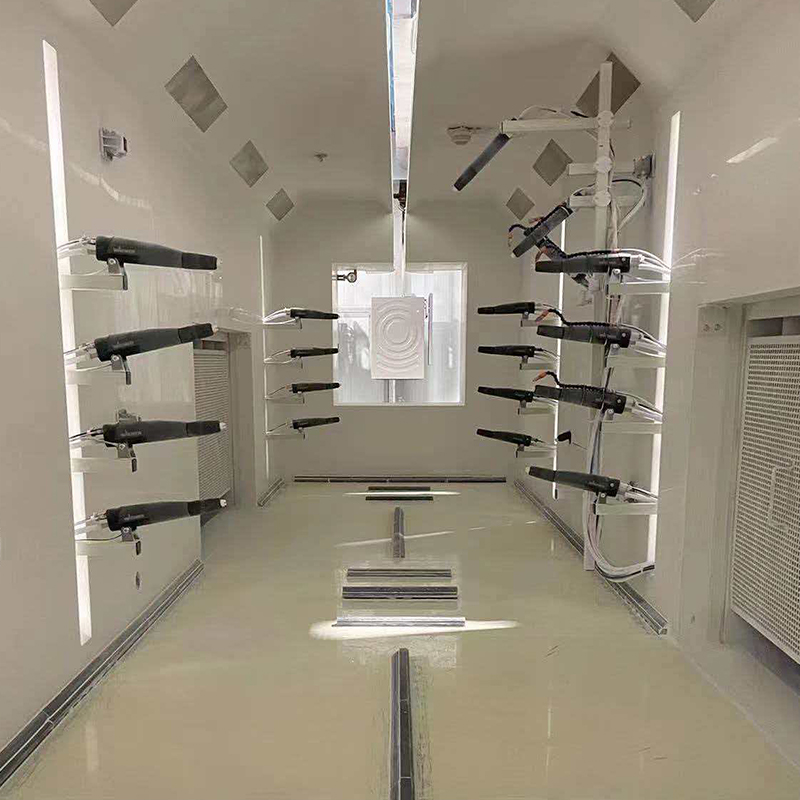
ハードウェア、自動車部品、エンジニアリング機械、金属製家具、アートマンホールカバー、都市施設、精密部品などの金属加工品に広く使用されており、大量かつ標準化された表面保護と装飾に適しています。
See Detailsカスタマイズされた工業用コーティング システムを構築する
ワーク情報、生産能力、塗装工程、工場レイアウト、環境要件などをお送りください。 Yueze は、お客様のプロジェクトを評価し、適切なコーティング、搬送、乾燥、環境処理ソリューションの開発をお手伝いします。
メインメニュー
今すぐメッセージを送ってください!
フォローしてください: